Электроприводы для водоподготовки и химводоочистки котельных: требования к агрессивным средам
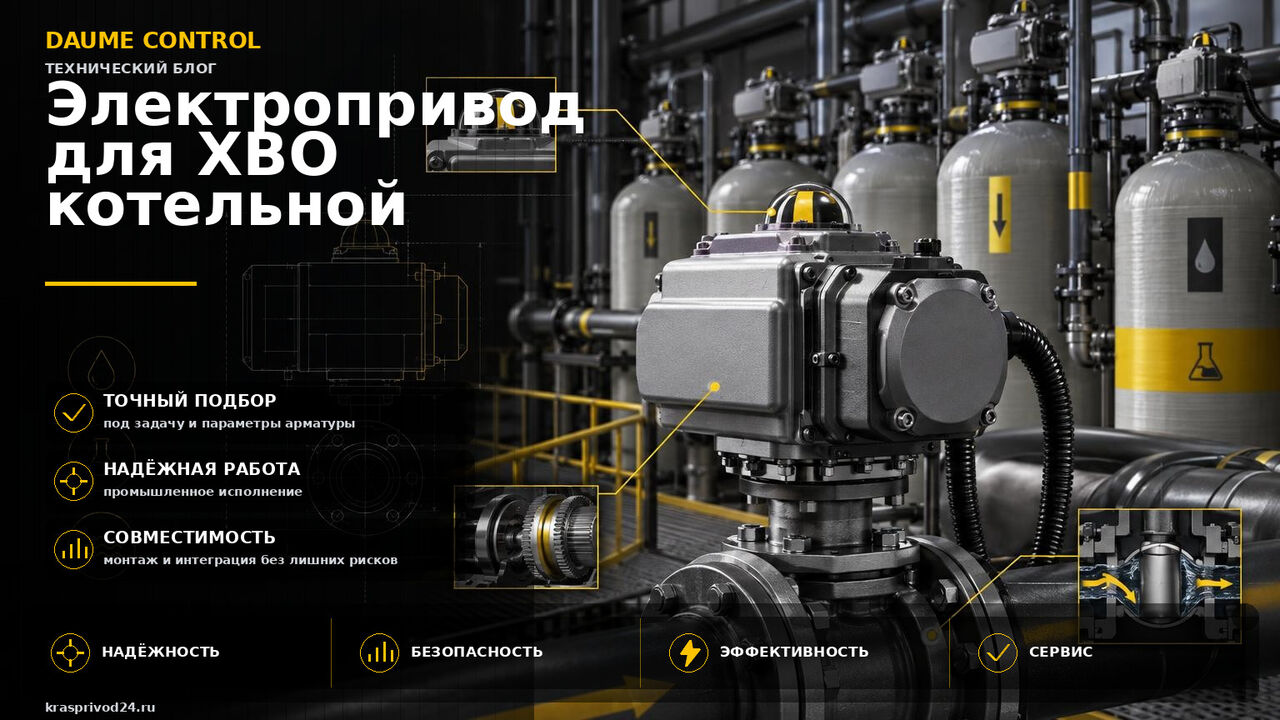
Узел химводоочистки (ХВО) котельной работает в более агрессивной среде, чем основной паровой или водогрейный контур. Через арматуру узла регулярно проходят не только умягчённая или обессоленная вода, но и растворы кислот, щелочей и поваренной соли, используемые для регенерации ионообменных смол. Поэтому электропривод для водоподготовки и ХВО котельных подбирают не по общим правилам энергетического объекта, а с учётом конкретного химического состава сред, частоты переключений и материала самой арматуры.
Эта статья посвящена именно узлу ХВО: ионообменным фильтрам, трубопроводам регенерационных растворов и узлам дозирования реагентов. Общие требования к приводам на ТЭЦ, ГРЭС и в котельных в целом разобраны в статье «Электроприводы для энергетики: ТЭЦ, ГРЭС, котельные».
Что представляет собой узел ХВО с точки зрения автоматизации арматуры
Типовая схема химводоочистки котельной включает механические фильтры предварительной очистки, ионообменные Na-катионитовые или H-OH фильтры (при подготовке питательной воды для паровых котлов), баки для приготовления регенерационных растворов и узлы дозирования реагентов. Каждый фильтр оснащён группой запорной арматуры, переключающей потоки между режимами работы, взрыхления, пропуска регенерационного раствора и отмывки.
Именно эта арматура и является основным объектом автоматизации электроприводом в узле ХВО. Количество задвижек и кранов на один фильтр обычно составляет от 4 до 6 единиц, а на станции с несколькими параллельными фильтрами число электроприводов исчисляется десятками.
Основные точки установки приводов
- Арматура на входе и выходе ионообменных фильтров (рабочий режим).
- Трубопроводы подачи регенерационного раствора кислоты, щёлочи или соли.
- Линии взрыхляющей промывки и сброса отработанного раствора в нейтрализатор.
- Дозирующие узлы подачи реагентов в бак-мерник.
- Арматура обвязки баков-мерников и насосов-дозаторов.
Чем агрессивны среды узла ХВО для арматуры и привода
На разных участках узла через арматуру проходят растворы с разным химическим составом и концентрацией. Это определяет требования и к материалу самой арматуры, и к корпусу, валу и уплотнениям электропривода, установленного на ней.
| Участок узла ХВО | Типичная среда | Основной риск для оборудования |
|---|---|---|
| Фильтры, рабочий режим | Умягчённая или частично обессоленная вода | Умеренный, близок к обычному водоснабжению |
| Линия регенерации катионита | Раствор поваренной соли или серной/соляной кислоты | Коррозия металлических частей, разрушение лакокрасочного покрытия |
| Линия регенерации анионита | Раствор едкого натра (щёлочи) | Щелочная коррозия, деградация уплотнений |
| Узел дозирования реагентов | Концентрированные растворы реагентов, пары | Испарения агрессивных веществ вблизи привода |
| Нейтрализация и сброс | Смешанные кислотно-щелочные стоки | Переменная агрессивность среды |
Важно понимать, что сам электропривод обычно не контактирует с перекачиваемой средой напрямую: внутренняя полость привода отделена от трубопровода корпусом арматуры. Но корпус привода, крышка, вал и крепёж постоянно находятся в атмосфере насыщенных парами кислот и щелочей помещения ХВО, а при протечках сальников или прокладок арматуры возможен прямой контакт с агрессивным конденсатом.
Требования к электроприводу для узла ХВО
Коррозионная стойкость корпуса и покрытия
Для объектов с агрессивной атмосферой применяются электроприводы с повышенной коррозионной стойкостью, достигаемой за счёт специальных покрытий корпуса. На krasprivod24.ru такое исполнение заявлено как пригодное для установки на объектах химической и нефтеперерабатывающей промышленности, где условия эксплуатации сопоставимы по агрессивности с узлом ХВО котельной. Подробнее о требованиях к покрытиям и коррозионной стойкости приводов в химических производствах рассказано в статье «Электроприводы для химической и ЦБП промышленности: коррозионная стойкость», а категории защитных покрытий по международным стандартам разобраны в материале «Антикоррозийное покрытие электропривода: от C5-M к C5 и CX по ISO 12944».
Степень защиты оболочки
Помещения ХВО характеризуются повышенной влажностью, возможными протечками реагентов и необходимостью регулярной мойки оборудования. Поэтому привод подбирают с учётом требуемой степени защиты корпуса от пыли и влаги. Как расшифровываются классы IP и какой из них нужен для конкретного помещения, подробно разобрано в статье «Степени защиты IP для электроприводов: что означают IP65, IP67, IP68, IP69».
Ограничение момента для полимерной арматуры
На линиях узла ХВО, особенно в системах с реагентами низкой концентрации и на участках предварительной очистки, часто применяется арматура из ПВХ, ПНД или полипропилена: она дешевле металлической и устойчива к агрессивным средам без дополнительной защиты. Но пластиковый корпус не терпит того же крутящего момента, что и чугунный или стальной, и избыточное усилие привода приводит к растрескиванию корпуса клапана. Как правильно ограничить момент электропривода под такую арматуру, рассказано в статье «Электропривод для арматуры из ПВХ и ПНД: как не превысить допустимый момент».
Климатическое исполнение помещения ХВО
Станции ХВО размещают как в отапливаемых помещениях котельной, так и в отдельно стоящих павильонах с нерегулярным отоплением. Если здание ХВО зимой не отапливается постоянно, привод должен сохранять работоспособность при пониженной температуре в межотопительный период. Общие принципы выбора климатического исполнения по ГОСТ 15150 изложены в статье «Климатическое исполнение электропривода по ГОСТ 15150».
Циклограмма регенерации и режим работы привода
Полный цикл регенерации ионообменного фильтра (взрыхление, пропуск раствора, отмывка, возврат в рабочий режим) занимает от нескольких часов до суток и включает последовательное переключение нескольких единиц арматуры. При наличии нескольких параллельных фильтров автоматика узла ХВО может инициировать регенерацию одного из них в произвольное время суток, поэтому приводы должны быть готовы к включению после длительного простоя без деградации смазки или залипания концевых выключателей.
Частота циклов переключения одной единицы арматуры в узле ХВО обычно невелика по сравнению с регулирующими клапанами непрерывного процесса, поэтому режим работы S2 (кратковременный) чаще подходит, чем интенсивный S4. Методика расчёта допустимой частоты циклов по режимам нагрузки двигателя разобрана в статье «Режимы работы S2 и S4 электропривода: как рассчитать допустимую частоту циклов».
Подбор привода по типу арматуры узла ХВО
| Тип арматуры | Типовое назначение в ХВО | Конструктивный тип привода |
|---|---|---|
| Задвижка клиновая или шиберная | Магистральные линии подачи и сброса воды | Многооборотный |
| Шаровой кран | Переключение режимов фильтра, байпасы | Четвертьоборотный |
| Дисковый затвор | Трубопроводы большого диаметра предочистки | Четвертьоборотный |
| Клапан на баке-мернике реагента | Дозирование концентрированного раствора | Четвертьоборотный или линейный, в зависимости от конструкции клапана |
Разница между многооборотным и четвертьоборотным исполнением и критерии выбора под конкретный тип арматуры подробно рассмотрены в статье «Многооборотный или четвертьоборотный электропривод: в чём разница и как выбрать».
Связь узла ХВО с другими объектами котельной и теплосети
Узел водоподготовки работает совместно с деаэраторами, питательными насосами и системой учёта теплоносителя. Если на объекте есть отдельные ЦТП или узлы учёта тепловой сети, требования к приводам там могут отличаться от требований узла ХВО: подробнее в статье «Электроприводы для тепловых сетей и ЦТП». Если же станция водоподготовки обслуживает не котельную, а систему хозяйственно-питьевого водоснабжения, применимы требования из статьи «Электроприводы для систем водоснабжения и ЖКХ», а для сброса отработанных регенерационных растворов в локальные очистные сооружения актуальна статья «Электроприводы для очистных сооружений и КНС».
Что указать поставщику при заказе привода для узла ХВО
- Тип и диаметр арматуры (задвижка, кран, затвор, DN).
- Материал корпуса арматуры: металл или полимер.
- Состав и концентрацию среды на конкретном участке (кислота, щёлочь, солевой раствор).
- Температуру и влажность помещения, наличие постоянного отопления.
- Требуемое время открытия/закрытия и допустимую частоту переключений.
- Необходимость интеграции с АСУ ТП станции водоподготовки (дискретное или аналоговое управление).
Полный перечень параметров для точного подбора привода под любой узел, включая ХВО, приведён в статье «Опросный лист для подбора электропривода: какие параметры указать при заказе».
Итог
Арматура узла химводоочистки эксплуатируется в более жёстких условиях, чем основной тракт котельной: периодический контакт с кислотами и щелочами, влажная атмосфера, иногда полимерные корпуса клапанов. Подбор электропривода здесь требует отдельного внимания к коррозионной стойкости корпуса, степени защиты оболочки и, при использовании пластиковой арматуры, к точному ограничению крутящего момента. Общие параметры энергетического объекта в этом случае недостаточны, нужен расчёт именно под конкретный участок узла ХВО.
Читайте также
- Электроприводы для энергетики: ТЭЦ, ГРЭС, котельные
- Электроприводы для химической и ЦБП промышленности: коррозионная стойкость
- Антикоррозийное покрытие электропривода: от C5-M к C5 и CX по ISO 12944
- Степени защиты IP для электроприводов
- Электропривод для арматуры из ПВХ и ПНД: как не превысить допустимый момент
Нужна помощь с подбором электропривода?
Пришлите параметры арматуры: тип, DN, требуемый крутящий момент, напряжение питания, допустимое время хода и условия эксплуатации. Мы поможем подобрать подходящий электропривод и проверить совместимость с арматурой.