
Электроприводы для мусоросжигательных заводов и установок термической переработки ТБО
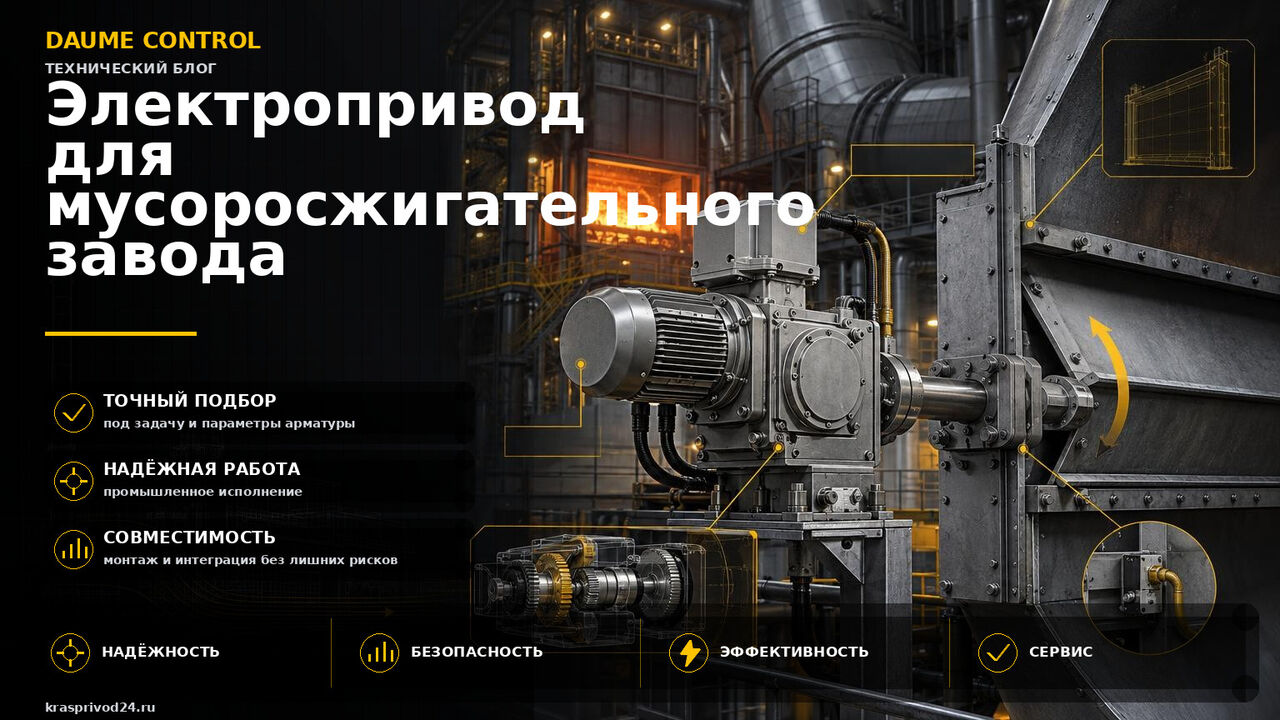
Электропривод для мусоросжигательного завода выбирают с учётом трёх факторов: температуры среды в зоне монтажа, абразивного воздействия золы и сажи на уплотнения, а также требования к бесперебойной работе запорной и регулирующей арматуры котла в непрерывном технологическом цикле. Ошибка в подборе привода на этом объекте приводит не к локальной поломке, а к остановке линии сжигания или нарушению температурного режима дожигания дымовых газов, что контролируется надзорными органами.
Заводы термической переработки твёрдых коммунальных отходов (ТКО) относятся к объектам с жёсткими технологическими требованиями: для разрушения диоксинов дымовые газы должны выдерживаться при температуре не ниже 850 °C не менее двух секунд, а в зоне горения на колосниковой решётке температура может подниматься существенно выше. Дальнейшее охлаждение потока проходит через несколько зон с резко различающимися температурными условиями. Электроприводы шиберов, заслонок и регулирующей арматуры устанавливаются практически в каждой из этих зон.
Где на МСЗ применяются электроприводы
- Шиберы и заслонки бункера-накопителя ТБО и тракта подачи отходов на колосниковую решётку;
- Заслонки первичного и вторичного дутьевого воздуха в топке котла;
- Шиберы байпаса и регулирующая арматура в тракте дымовых газов за котлом;
- Задвижки и клапаны систем газоочистки: реакторов сухой или полусухой нейтрализации, рукавных фильтров, скрубберов;
- Арматура систем золошлакоудаления и шлаковой ванны;
- Задвижки пароводяного тракта котла-утилизатора (питательная вода, продувка, пар).
Каждая из этих точек предъявляет собственный набор требований к приводу, поэтому универсального решения «один привод под весь завод» не существует: подбор ведётся по месту установки.
Температурные зоны и что это значит для привода
Температура самого дымового газа и температура корпуса оборудования, на котором крепится привод, не совпадают. По разным источникам и технологическим схемам температура в тракте котла-утилизатора последовательно снижается примерно так:
| Участок тракта | Типичная температура газа |
|---|---|
| Зона горения и дожигания в топке | 850-1260 °C, по технологии и зоне |
| Конвективный пароперегреватель | 600-900 °C |
| Водяной экономайзер | 250-400 °C |
| Воздухоподогреватель | 160-250 °C |
| Уходящие газы после очистки | 130-200 °C |
Сам электропривод никогда не монтируется в прямом контакте со средой такой температуры: он устанавливается на удалённом фланце, со штоком-удлинителем или через термоизолирующую проставку, чтобы корпус привода и его электроника оставались в допустимом для них температурном диапазоне. Проектировщику важно считать не температуру газа, а фактическую температуру в точке установки корпуса привода с учётом теплоотвода от фланца арматуры. Методика учёта температуры рабочей среды при подборе привода отдельно разбирается в материале про электроприводы для паровых трубопроводов, а общий подход к выбору исполнения по климатике изложен в статье про жаростойкие электроприводы.
Зольная пыль и абразивный износ уплотнений
На тракте дымовых газов и в системах золошлакоудаления в воздухе постоянно присутствует летучая зола, сажа и мелкодисперсная пыль. Эта среда агрессивна сразу по двум направлениям. Во-первых, абразивные частицы оседают на штоке арматуры и попадают в зону сальникового уплотнения, ускоряя его износ и повышая момент трогания арматуры со временем. Во-вторых, зольная пыль проникает в негерметичный корпус привода, где может осаждаться на платах управления и контактных группах, вызывая отказы электроники задолго до окончания расчётного срока службы.
Поэтому для приводов в зоне газоочистки, золошлакоудаления и шлаковой ванны степень защиты корпуса является одним из решающих параметров подбора, наравне с температурой. Требования к пыленепроницаемости здесь сопоставимы с требованиями систем аспирации: подробнее принципы выбора разобраны в материале про электроприводы для систем аспирации и пылеудаления, а расшифровка классов защиты дана в статье про степени защиты IP для электроприводов. Отдельно стоит закладывать запас по антикоррозийному покрытию корпуса: конденсат дымовых газов в сочетании с хлоридами и сернистыми соединениями создаёт химически агрессивную среду, и здесь применимы те же принципы, что описаны в материале про антикоррозийное покрытие электропривода.
Доступ для обслуживания и ручное дублирование в аварийных зонах
Значительная часть арматуры на МСЗ расположена в зонах с ограниченным и периодическим доступом персонала: на отметках котла, внутри газоходов или рядом с горячими поверхностями, где постоянное пребывание человека нежелательно по условиям охраны труда. Это повышает требования к надёжности самого привода и к наличию резервного способа управления арматурой при отказе электропитания или электроники.
На практике это означает два требования к исполнению привода. Во-первых, наличие ручного дублера с чёткой индикацией положения «открыто» и «закрыто», позволяющего переключить арматуру вручную без демонтажа привода. Во-вторых, наличие местного поста управления с индикацией состояния, чтобы обслуживающий персонал мог однозначно оценить положение шибера без подъёма к самой арматуре. Для ряда точек тракта (байпас, аварийные заслонки дутья) дополнительно рассматривается возможность установки привода с автономным аварийным закрытием или открытием при потере питания, если это предусмотрено технологическим регламентом котла.
Надёжность и циклы переключения
Арматура на разных участках МСЗ работает в принципиально разных режимах. Шиберы подачи дутьевого воздуха и регулирующая арматура газоочистки могут переключаться многократно в течение смены, отрабатывая режим частых пусков с паузами на охлаждение двигателя. Запорная арматура пароводяного тракта и байпасные шиберы, напротив, большую часть цикла стоят в одном положении и переключаются редко, но должны гарантированно сработать при появлении сигнала аварии.
Для первой группы арматуры определяющим параметром становится режим работы привода (частота включений, продолжительность включения), для второй, на первый план выходит гарантированный пусковой момент после долгого простоя и общий ресурс редуктора. Выбор режима работы подробно разобран в материале про режимы работы S2 и S4 электропривода, а вопрос удержания арматуры в заданном положении без дрейфа под нагрузкой, например на байпасных шиберах, разобран в статье про самотормозящийся редуктор электропривода.
Что уточнять при заказе
При подборе привода для конкретной точки МСЗ имеет смысл фиксировать следующие параметры, прежде чем переходить к выбору модели и серии:
- Реальную температуру среды в зоне монтажа фланца привода, а не только номинальную температуру дымового газа в этом сечении тракта;
- Требуемую степень защиты корпуса по условиям запылённости и возможного конденсата;
- Крутящий момент на шпинделе арматуры с учётом момента трогания после простоя, а не только момента вращения;
- Требуемый класс климатического исполнения по ГОСТ 15150 с учётом размещения привода внутри здания котельного отделения или на открытой эстакаде;
- Необходимость взрывозащищённого исполнения, если точка установки попадает в зону, отнесённую к взрывоопасной по проекту (например, участки топливоподачи твёрдого топлива или склад);
- Требования ФНП Ростехнадзора к арматуре и приводам, если участок тракта отнесён к опасному производственному объекту.
Эти параметры удобно фиксировать сразу для всех точек установки на объекте, чтобы не подбирать привод по памяти для каждого шибера отдельно. Для этого на сайте есть опросный лист для подбора электропривода, климатическое исполнение разобрано в материале про климатическое исполнение электропривода по ГОСТ 15150, маркировка взрывозащиты, там где это применимо, расшифрована в статье про маркировку взрывозащиты электропривода, а требования надзорных органов к ОПО кратко изложены в материале про требования ФНП Ростехнадзора к электроприводам на ОПО.
Конкретные характеристики привода (момент, напряжение питания, исполнение по IP и Ex, класс защиты от коррозии) для точки установки на МСЗ подбираются индивидуально: типового готового решения «под завод целиком» не существует, исполнение уточняется под конкретную арматуру и проект. Для расчёта конкретного случая удобнее отталкиваться от заполненного опросного листа, а не от общего каталожного ряда.
Сегмент заводов термической переработки ТБО в России продолжает расти в рамках мусорной реформы, и количество точек, где требуется надёжный привод шибера или заслонки, будет только увеличиваться по мере ввода новых объектов и модернизации действующих площадок.
Читайте также
- электроприводы для паровых трубопроводов
- электроприводы для систем аспирации и пылеудаления
- жаростойкие электроприводы
- степени защиты IP для электроприводов
- антикоррозийное покрытие электропривода
Нужна помощь с подбором электропривода?
Пришлите параметры арматуры: тип, DN, требуемый крутящий момент, напряжение питания, допустимое время хода и условия эксплуатации. Мы поможем подобрать подходящий электропривод и проверить совместимость с арматурой.


